I. Подготовка на суровини (приспособена формулација)
Три категории на основни суровини се прецизно пропорционални според условите за работа:
Гумени суровини
Основна гума (Природна гума/NR, SBR, EPDM, NBR) + Средства за зајакнување (саѓи, силициум диоксид) + систем за вулканизација (сулфур, акцелератори) + функционални адитиви (антиоксиданси, средства отпорни на абење, отпорни на пламен, пластификатори).
Се разликува по примена: гума на горниот капак (отпорност на абење и удар), гума на долниот капак (ниско триење) и гума од јадро/обезмастена (конкретно за поврзување со трупот).
Основни материјали за труп
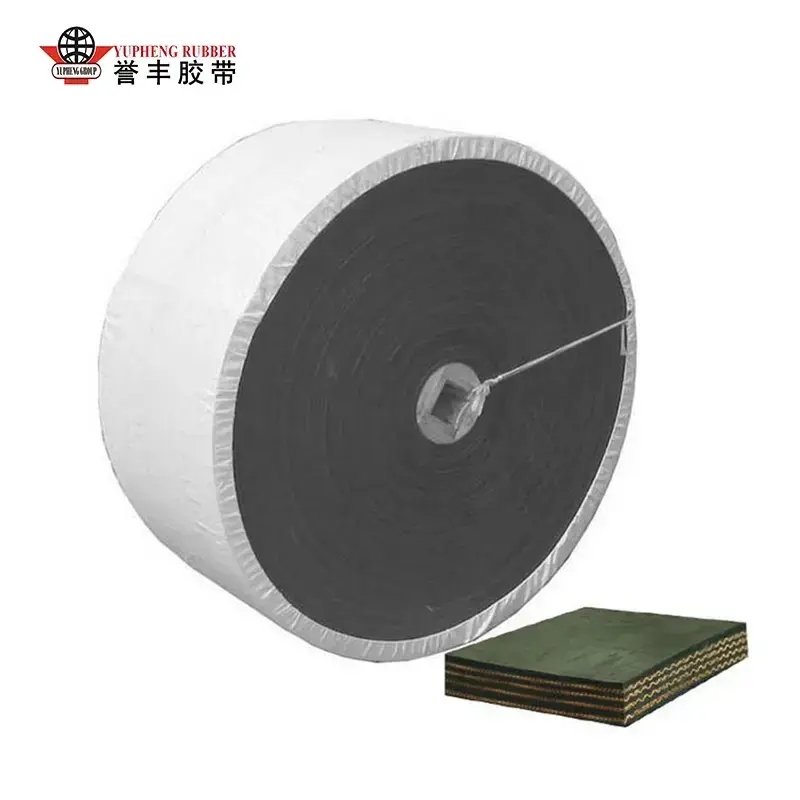
Јадро од ткаенина: полиестер (EP), најлон (NN) или памучно платно; обезбедува висока јачина, повеќеслојна носивост.
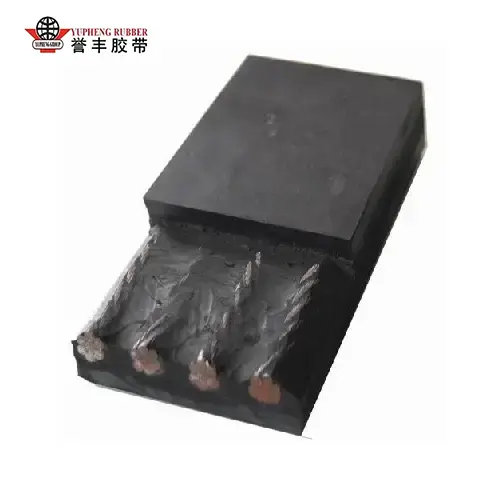
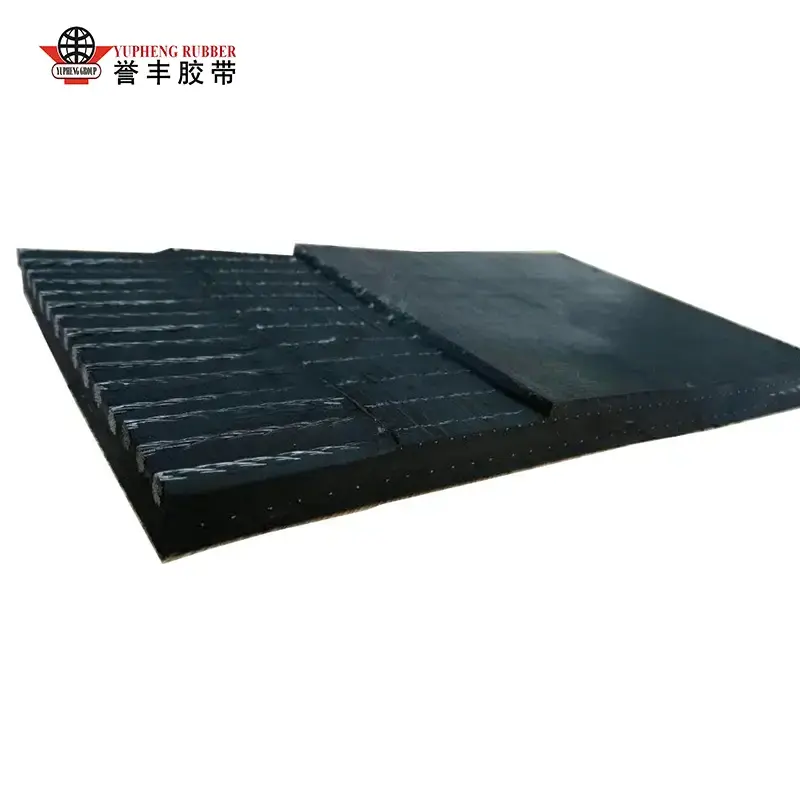
Јадро од челичен кабел: жици од галванизиран челик; дизајниран за апликации за рударство на долги растојанија и со висок напон.
Средства за врзување
RFL раствор за натопување (резорцинол-формалдехид-латекс): Спречува раслојување помеѓу гумата и ткаенината или челичните жици.
II. Процес на мешање (Подготовка на гума соединение; ги одредува основните својства)
Суровините се мерат и се внесуваат во затворен внатрешен миксер; мешањето се случува на високи температури (120-160°C) и висок притисок за 10-15 минути за да се обезбеди саѓи и адитивите целосно да се дисперзираат во основната гума, спречувајќи агломерација или предвремена вулканизација (печење).
Соединението се испушта во отворена мелница за понатамошно мешање и ладење за да се ослободи од внатрешните напрегања.
Машината за покривање го притиска соединението во листови со фиксна дебелина; тие се ладат и се оставаат да одморат/созреат 4–24 часа за да се стабилизира пластичноста.
Примероците се тестираат за цврстина, цврстина на истегнување и цврстина на адхезија; супстандардните серии повторно се обработуваат, додека квалификуваните листови се складираат по категорија за идна употреба.
III. Пред-третман на труп (од клучно значење за подобрување на силата на сврзување)
1) Предтретман на платно на ткаенина
Платното се израмнува и се отстранува од прашина, потоа се потопува во резервоар за натопи RFL и се суши; ова формира сврзувачки филм на површината на влакната од платното, спречувајќи последователно раслојување или одвојување. 2) Предтретман со челичен кабел
Каблите од галванизиран челик се подложени на одмастување и одругување, проследено со фосфатирање за да се создаде груб фосфатен слој кој значително ја подобрува пенетративната адхезија со гумата на јадрото; сите кабли се исправаат под униформа напнатост како подготовка за следниот чекор.
IV. Календерирање + Формирање (Слоевито склоп за производство на зелен појас)
Опција А: Јадро од ткаенинаподвижна лентаформирање
Гумена облога преку калндер со четири ролни: Претходно обработеното платно поминува низ ролни за календерирање со константна брзина, со тенок слој од јадро гума рамномерно нанесен на двете страни за да се добие еднострано или двострано гумено ткаенина;
Повеќеслоен склоп: гумени слоеви на ткаенина се порамнети и наредени според дизајнот (на пр., 3, 4 или 5 слоја), со тенок слој од гума од јадрото нанесена помеѓу слоевите за да се исфрли заробениот воздух;
Се нанесуваат гумени слоеви на долниот и горниот капак (при што горниот слој е отпорен на абење), а се нанесува гума на рабовите за да се запечатат страните;
Ролни со ладно цедење го набиваат склопот за да ги елиминираат воздушните меури и брчките, создавајќи невулканизиран зелен појас.
Опција Б: Формирање на подвижна лента од челичен кабел (примена со висока јачина)
Повеќекратни челични кабли се наредени во еднакви интервали и постојано напнатост на масата за формирање за да се обезбеди рамномерна распределба на оптоварувањето;
Се поставува долен слој од јадро гума, каблите се вградуваат рамно во гумата и се нанесува среден гумен слој за полнење за да се пополнат празнините помеѓу каблите;
Се нанесуваат задебелени гумени слоеви на горниот и долниот капак и гума за заптивање на страничните рабови;
Ладно цедење со правосмукалка го консолидира склопот, спречувајќи воздушни џебови или меурчиња помеѓу каблите и гумата.
Специјални деривативни производи
Страничните ѕидови, клинчињата и обрасните гумени листови се поставуваат истовремено за време на формирањето за да се добие интегриран полупроизведен анти-лизгачки или стрмен наклон.подвижни ленти.
V. Вулканизација (процес на стврднување на јадрото; трајно вкрстено поврзување со гума)
Вулканизацијата е критичниот чекор што го трансформира „мекиот необработен гумен празен“ во готов производ со висока цврстина. Се користат два главни типа на опрема:
Вулканизирачка преса со рамен кревет (сериски процес; за мали до средни ширини или специјални ремени)
Празното место на ременот се поставува помеѓу повеќеслојни загреани плочи. Услови на процесот: температура 140–160°C, притисок 1,5–3 MPa и време на вулканизација кое се движи од 15 до 60 минути во зависност од дебелината. Под висока температура и притисок, молекулите на гумата се вкрстуваат, спојувајќи ги гумените слоеви и арматурната структура во обединета целина.
Континуиран вулканизатор на барабан (масовно производство на стандардни рамни ремени на долги растојанија)
Челичниот појас континуирано го влече појасот со константна брзина преку загреан барабан под притисок за непречена вулканизација. Овој метод е погоден за долги подвижни ленти (километри во должина), обезбедувајќи униформа дебелина и отсуство на пресечни споеви.
По вулканизацијата, појасот се подложува на бавен, постепен процес на ладење за да се спречи пукање или деформација предизвикана од термичка експанзија и контракција.
VI. Пост-обработка и завршна обработка
Ладење и поставување: воздушно или водено ладење за целосно намалување на температурата и ослободување од внатрешните вулканизациски напрегања;
Сечење на рабовите: Отстранување на вишокот блиц/бруси од двете страни за да се стандардизира ширината на ременот;
Површинска обработка: Брусење, полирање и обележување (модел за печатење, рејтинг на јачина, спецификации и датум на производство);
Специјална обработка: Перфорирање, сечење до одредени должини и топло спојување на готови споеви по потреба.
-